跳至主要内容
FengheTunnel Equipment

江苏丰和隧道设备:盾构管片模具与自动化管片生产线

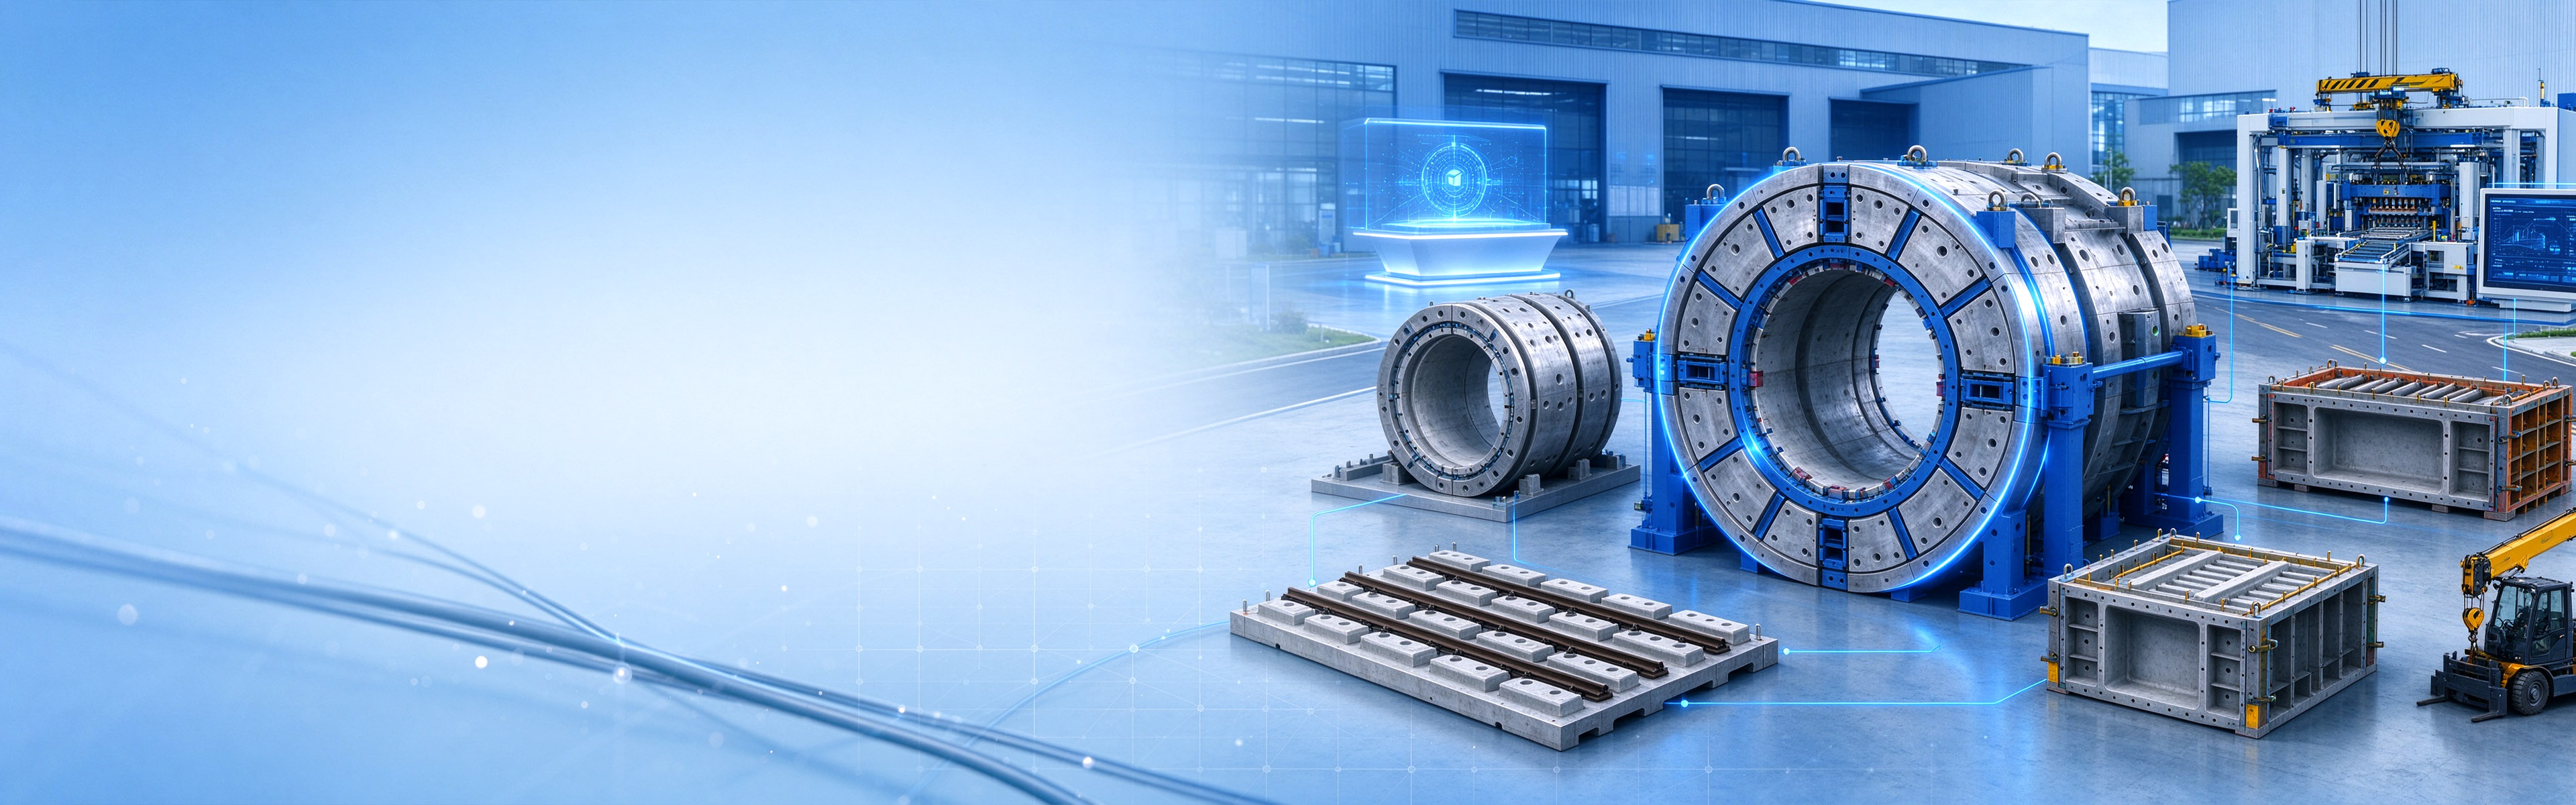
盾构管片模具和隧道环

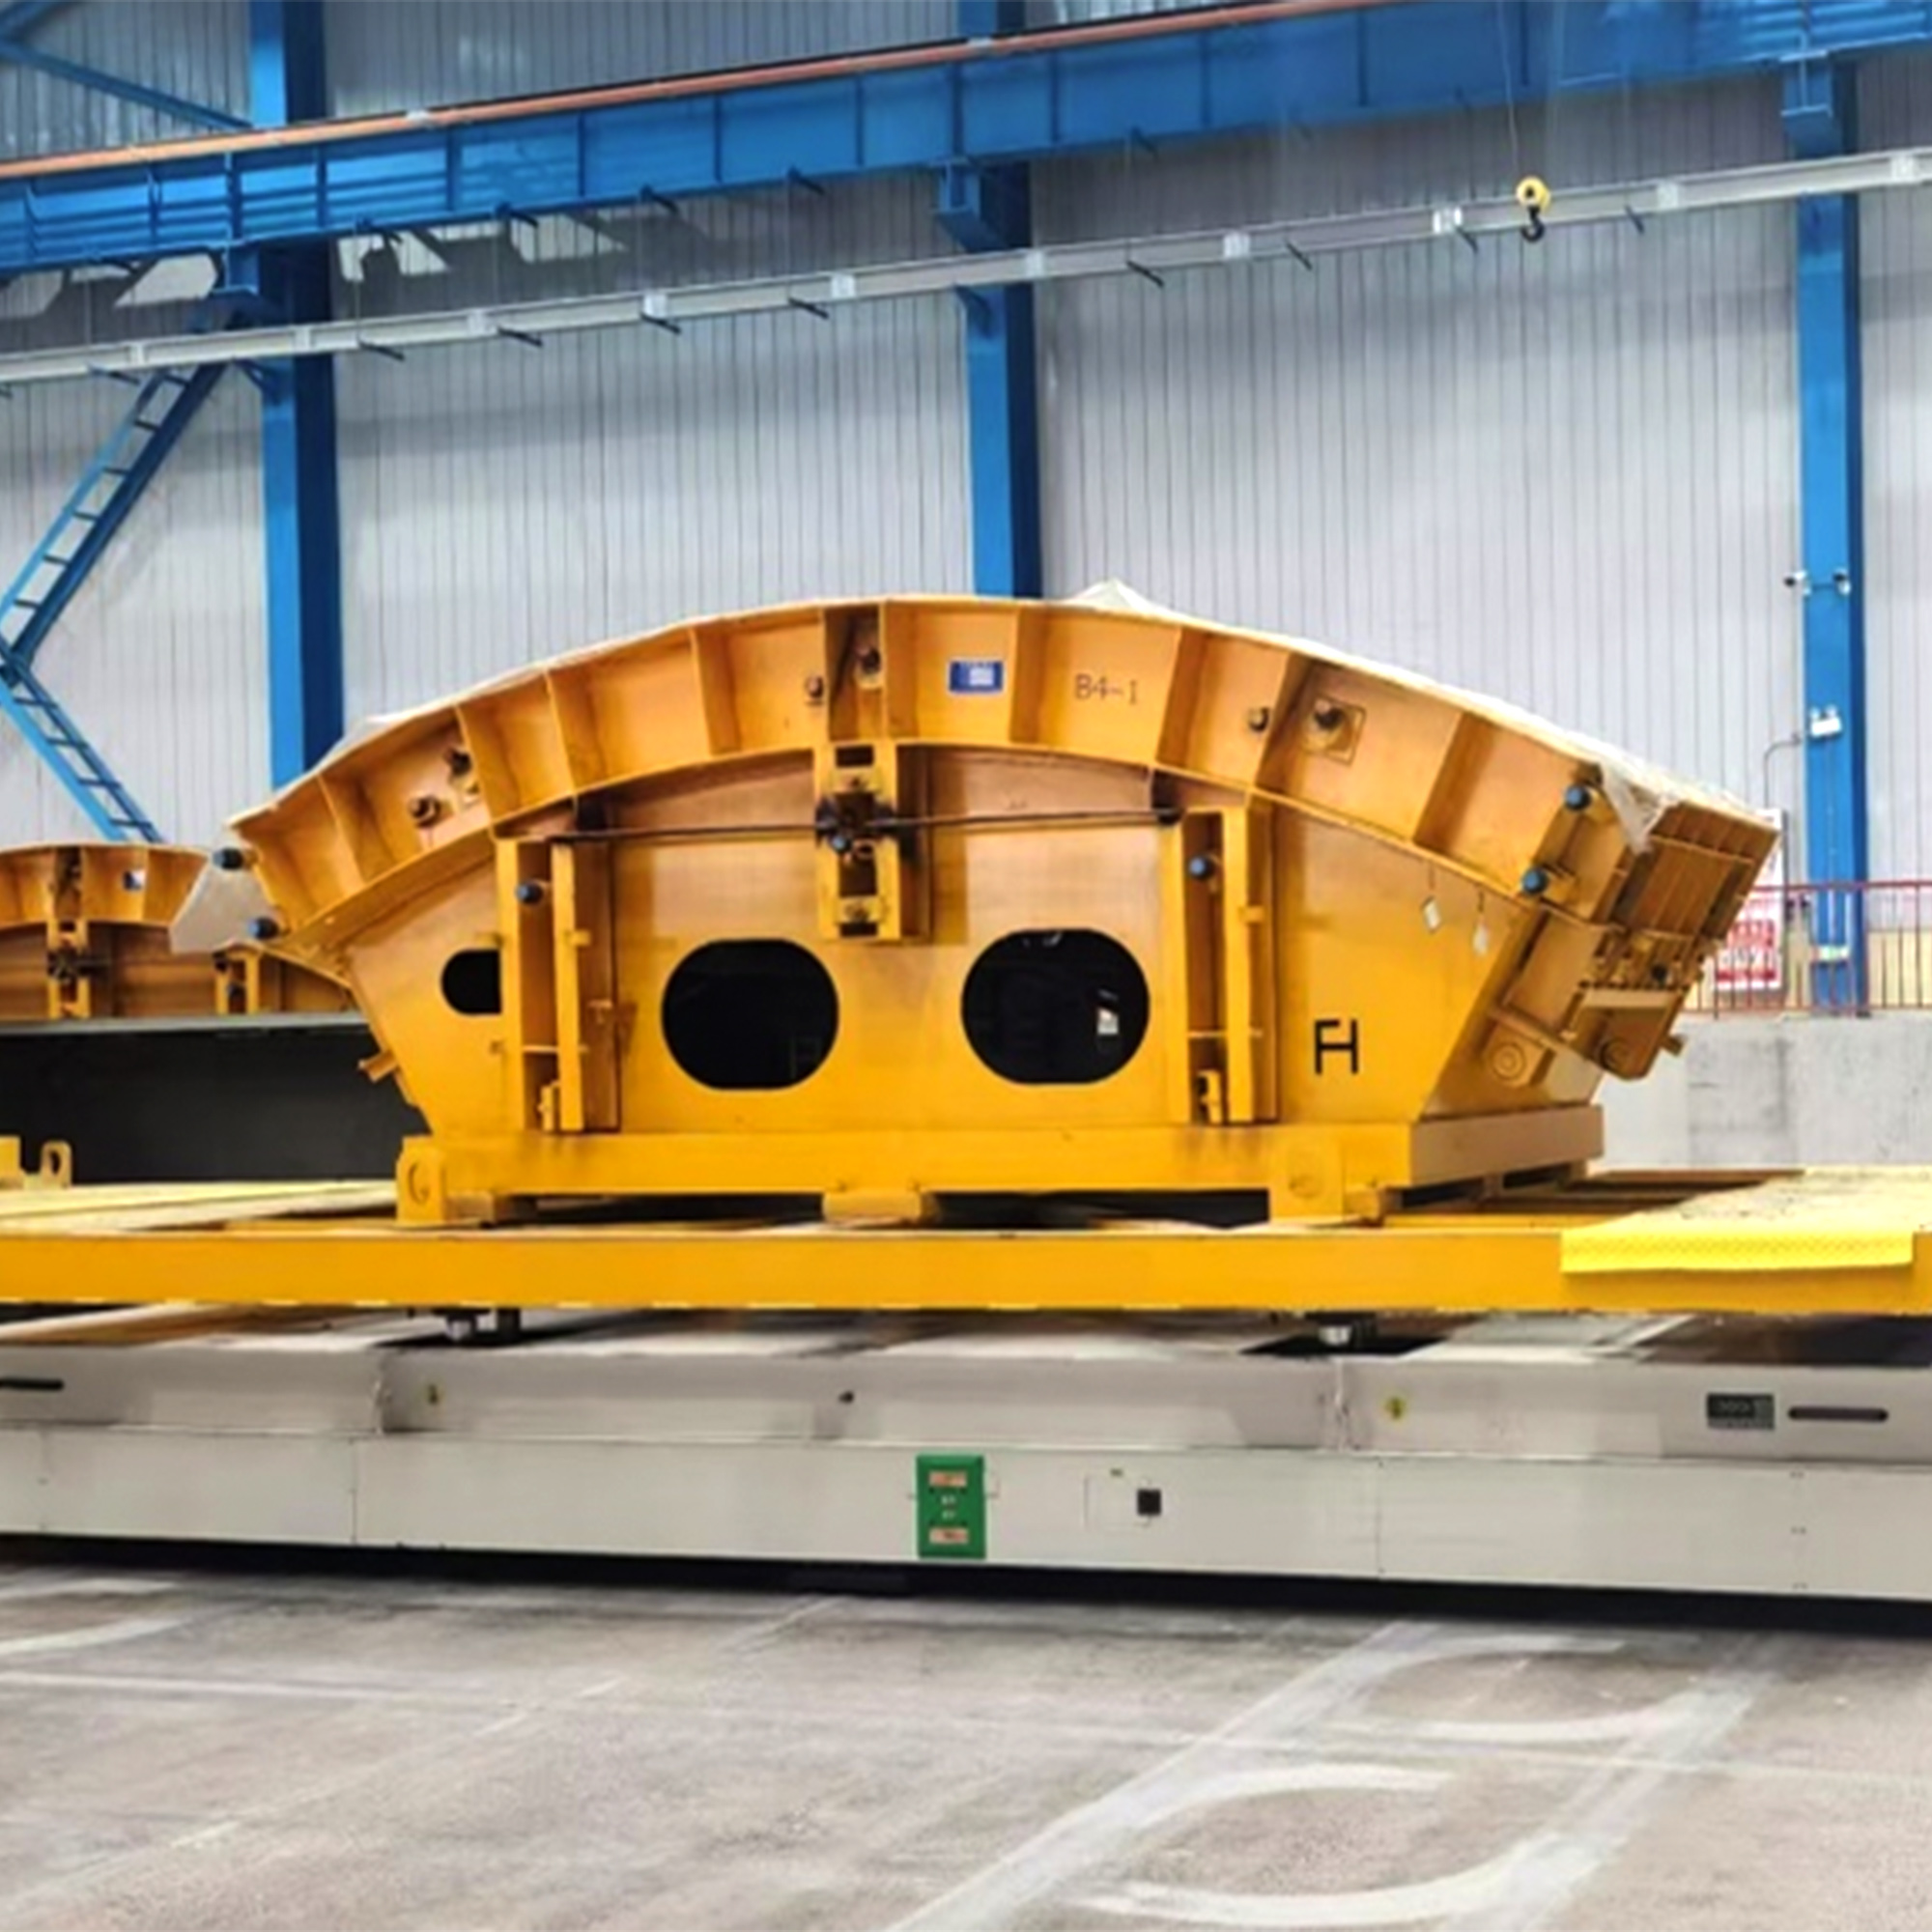
盾构管片模具

围绕您的隧道环设计制造

适用于 2–27 米环径的定制管片模具,可单独供应,也可与自动化生产线配套。

盾构管片模具
丰和现场图片中的盾构管片模具环与预制构件。

管片模具工程

围绕您的管片环设计制造模具

丰和依据客户的环形几何、分块方式和工厂布局设计制造盾构管片模具。

定制环径
2–27 米
模具重量
3–20 吨
最小起订量
1 套

确定模具方案所需资料

  • 环外径、内径、环宽和分块方式
  • 管片图纸或参考环设计
  • 工厂布局、转运方式和吊装接口
  • 需求套数和计划交付时间

自动化生产线系统

从模具搬运到检测的一体化生产线

转运、动力、养护、机器人和检测设备根据工厂布局配置,并作为一条完整管片生产线的组成部分。

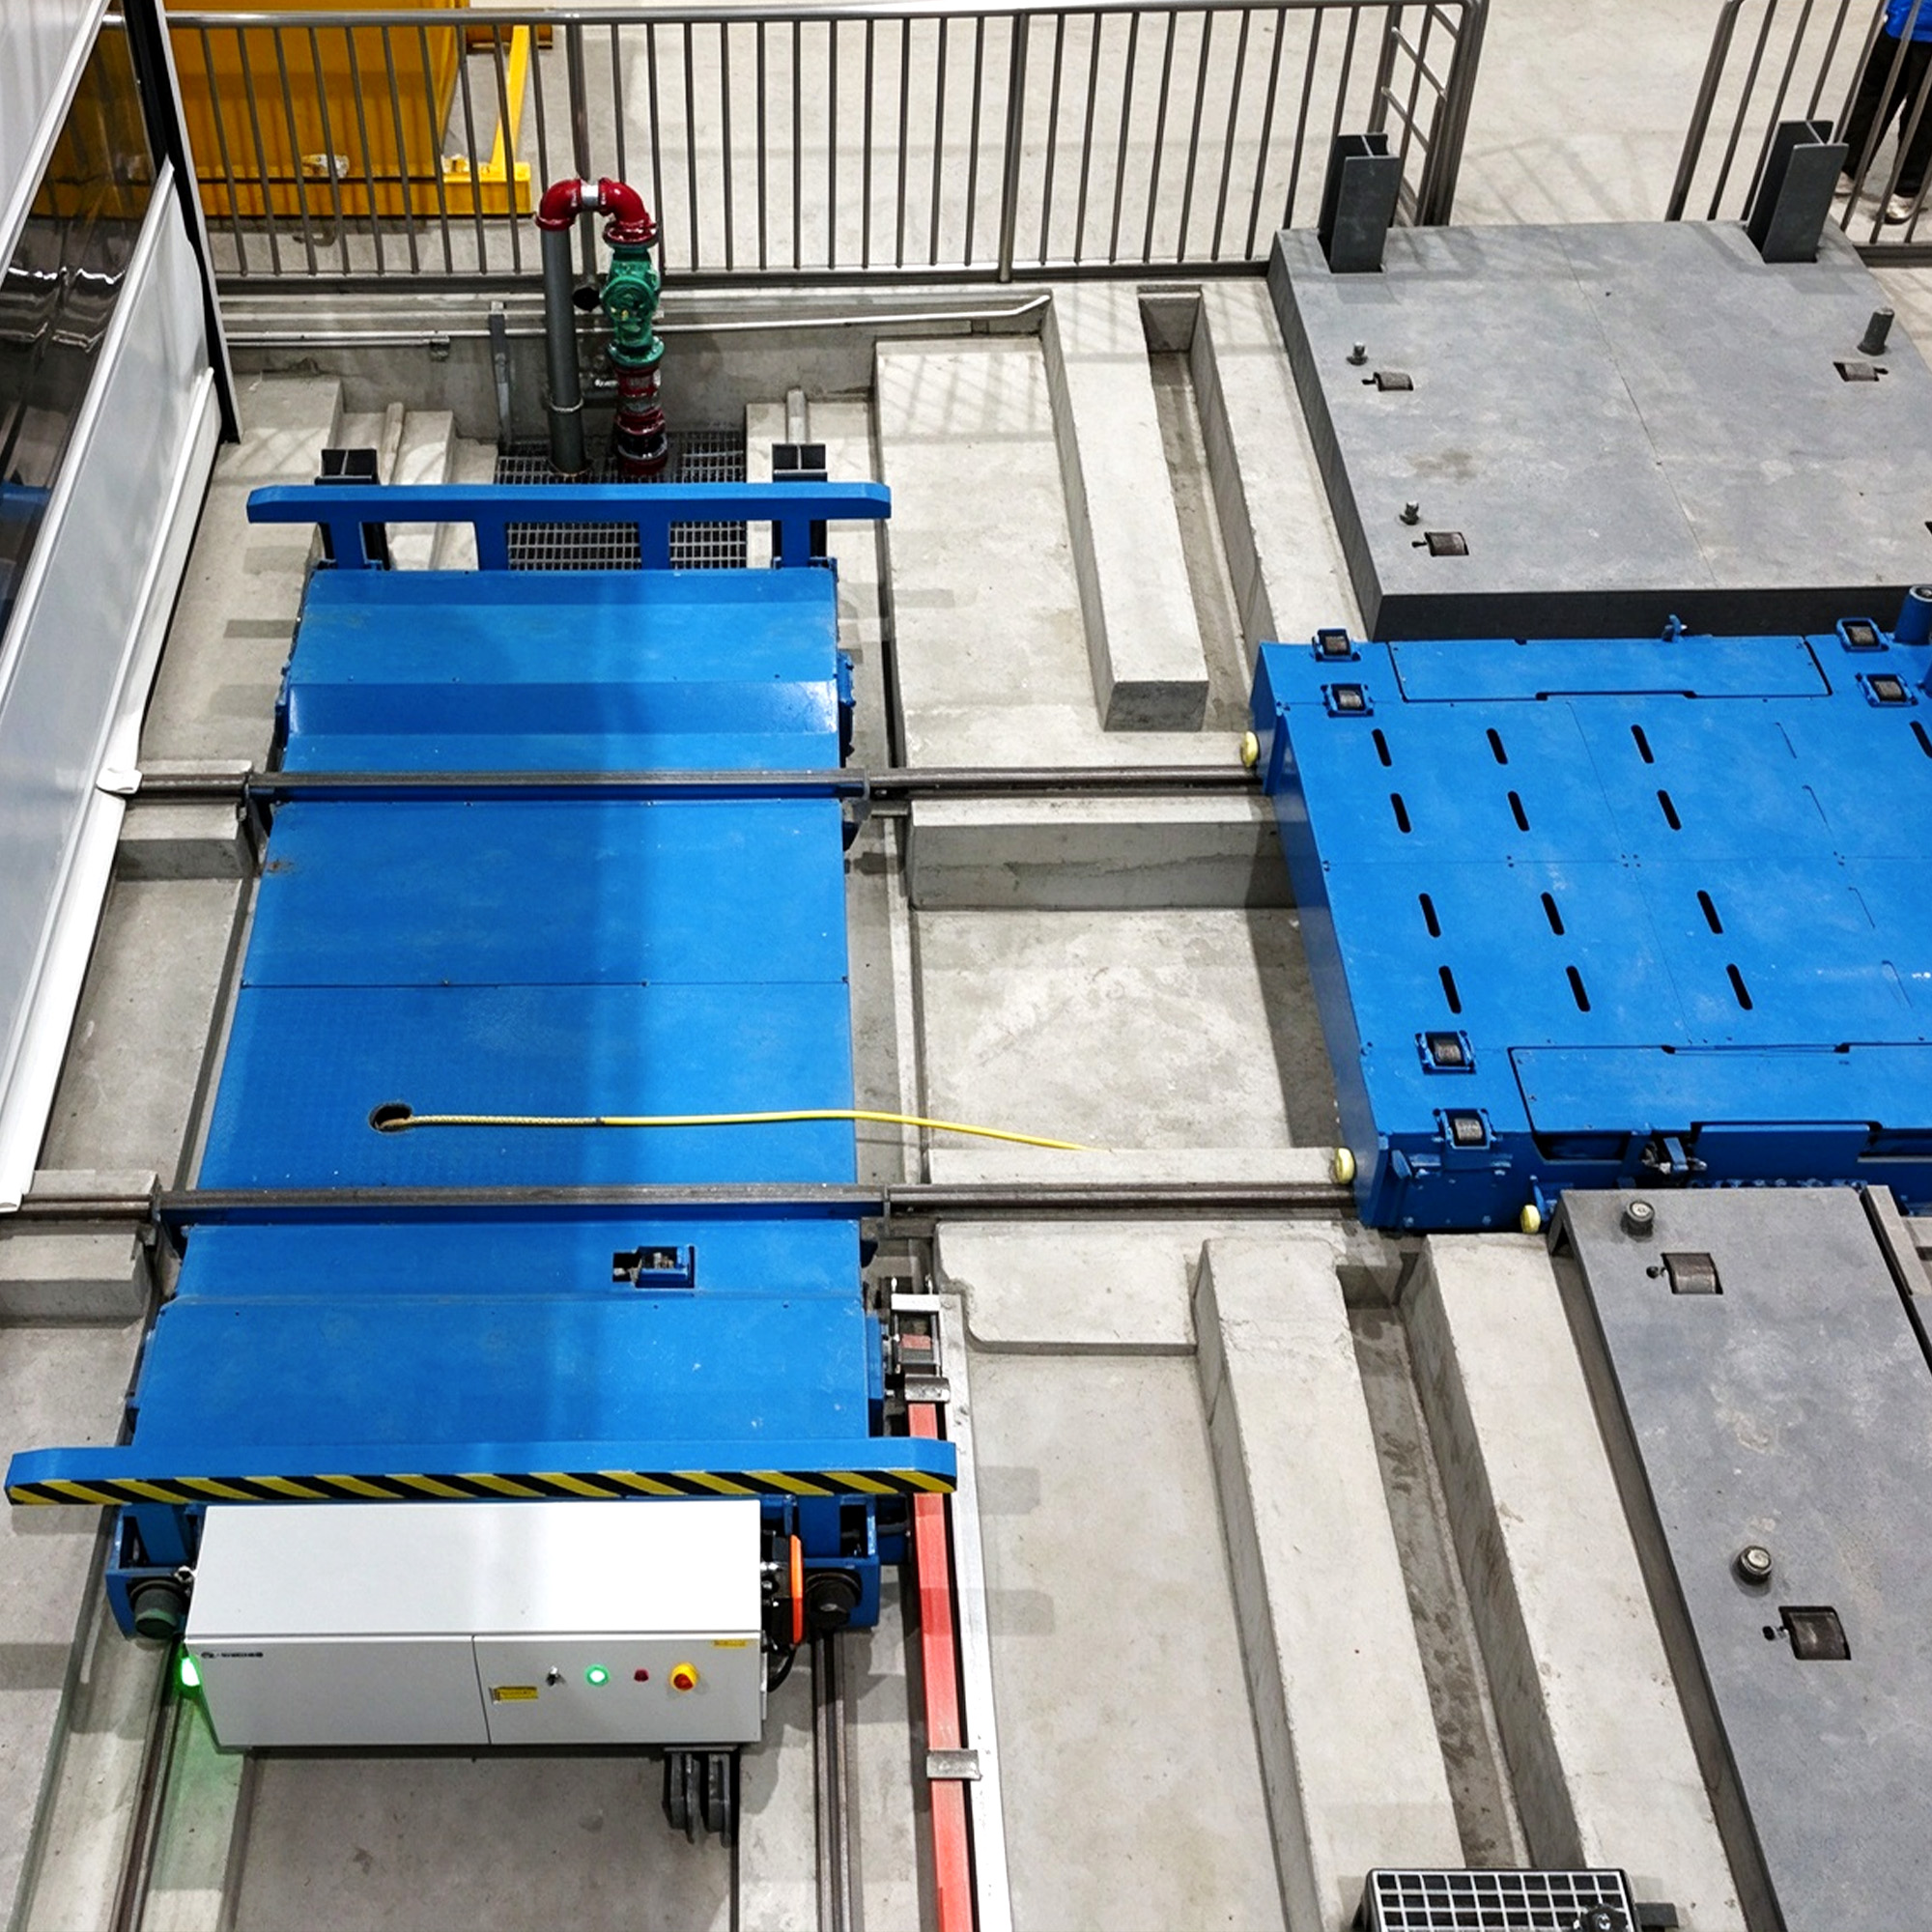
黄色摆渡车在轨道上转运管片模具
用于生产工位之间转运管片模具的黄色摆渡车。
  • 转运系统

    提供摆渡车、子母车和重载 AGV,将模具转运至各工位。

  • 动力系统

    根据生产线配置动力设备,可选 80–120 米规格。

  • 隔振与养护门

    依据生产线布局配置工位门和隔振系统。

  • 布料与送料设备

    根据模具和工厂流程匹配布料、送料工位。

  • 温控与中央控制

    用于温度控制和全线协调的控制设备。

  • 监控系统

    帮助操作人员掌握生产线各工位状态。

管片在生产线中的流转过程

  1. 步骤 01

    模具准备

    机器人完成模具开合、清理和喷涂,为下一生产周期做准备。

  2. 步骤 02

    布料与送料

    完成预埋件处理,并向模具布料和送料。

  3. 步骤 03

    振动与养护

    配置隔振工位、养护门、温控和中央控制。

  4. 步骤 04

    脱模

    吊起模具盖板并完成成品管片脱模。

  5. 步骤 05

    检测

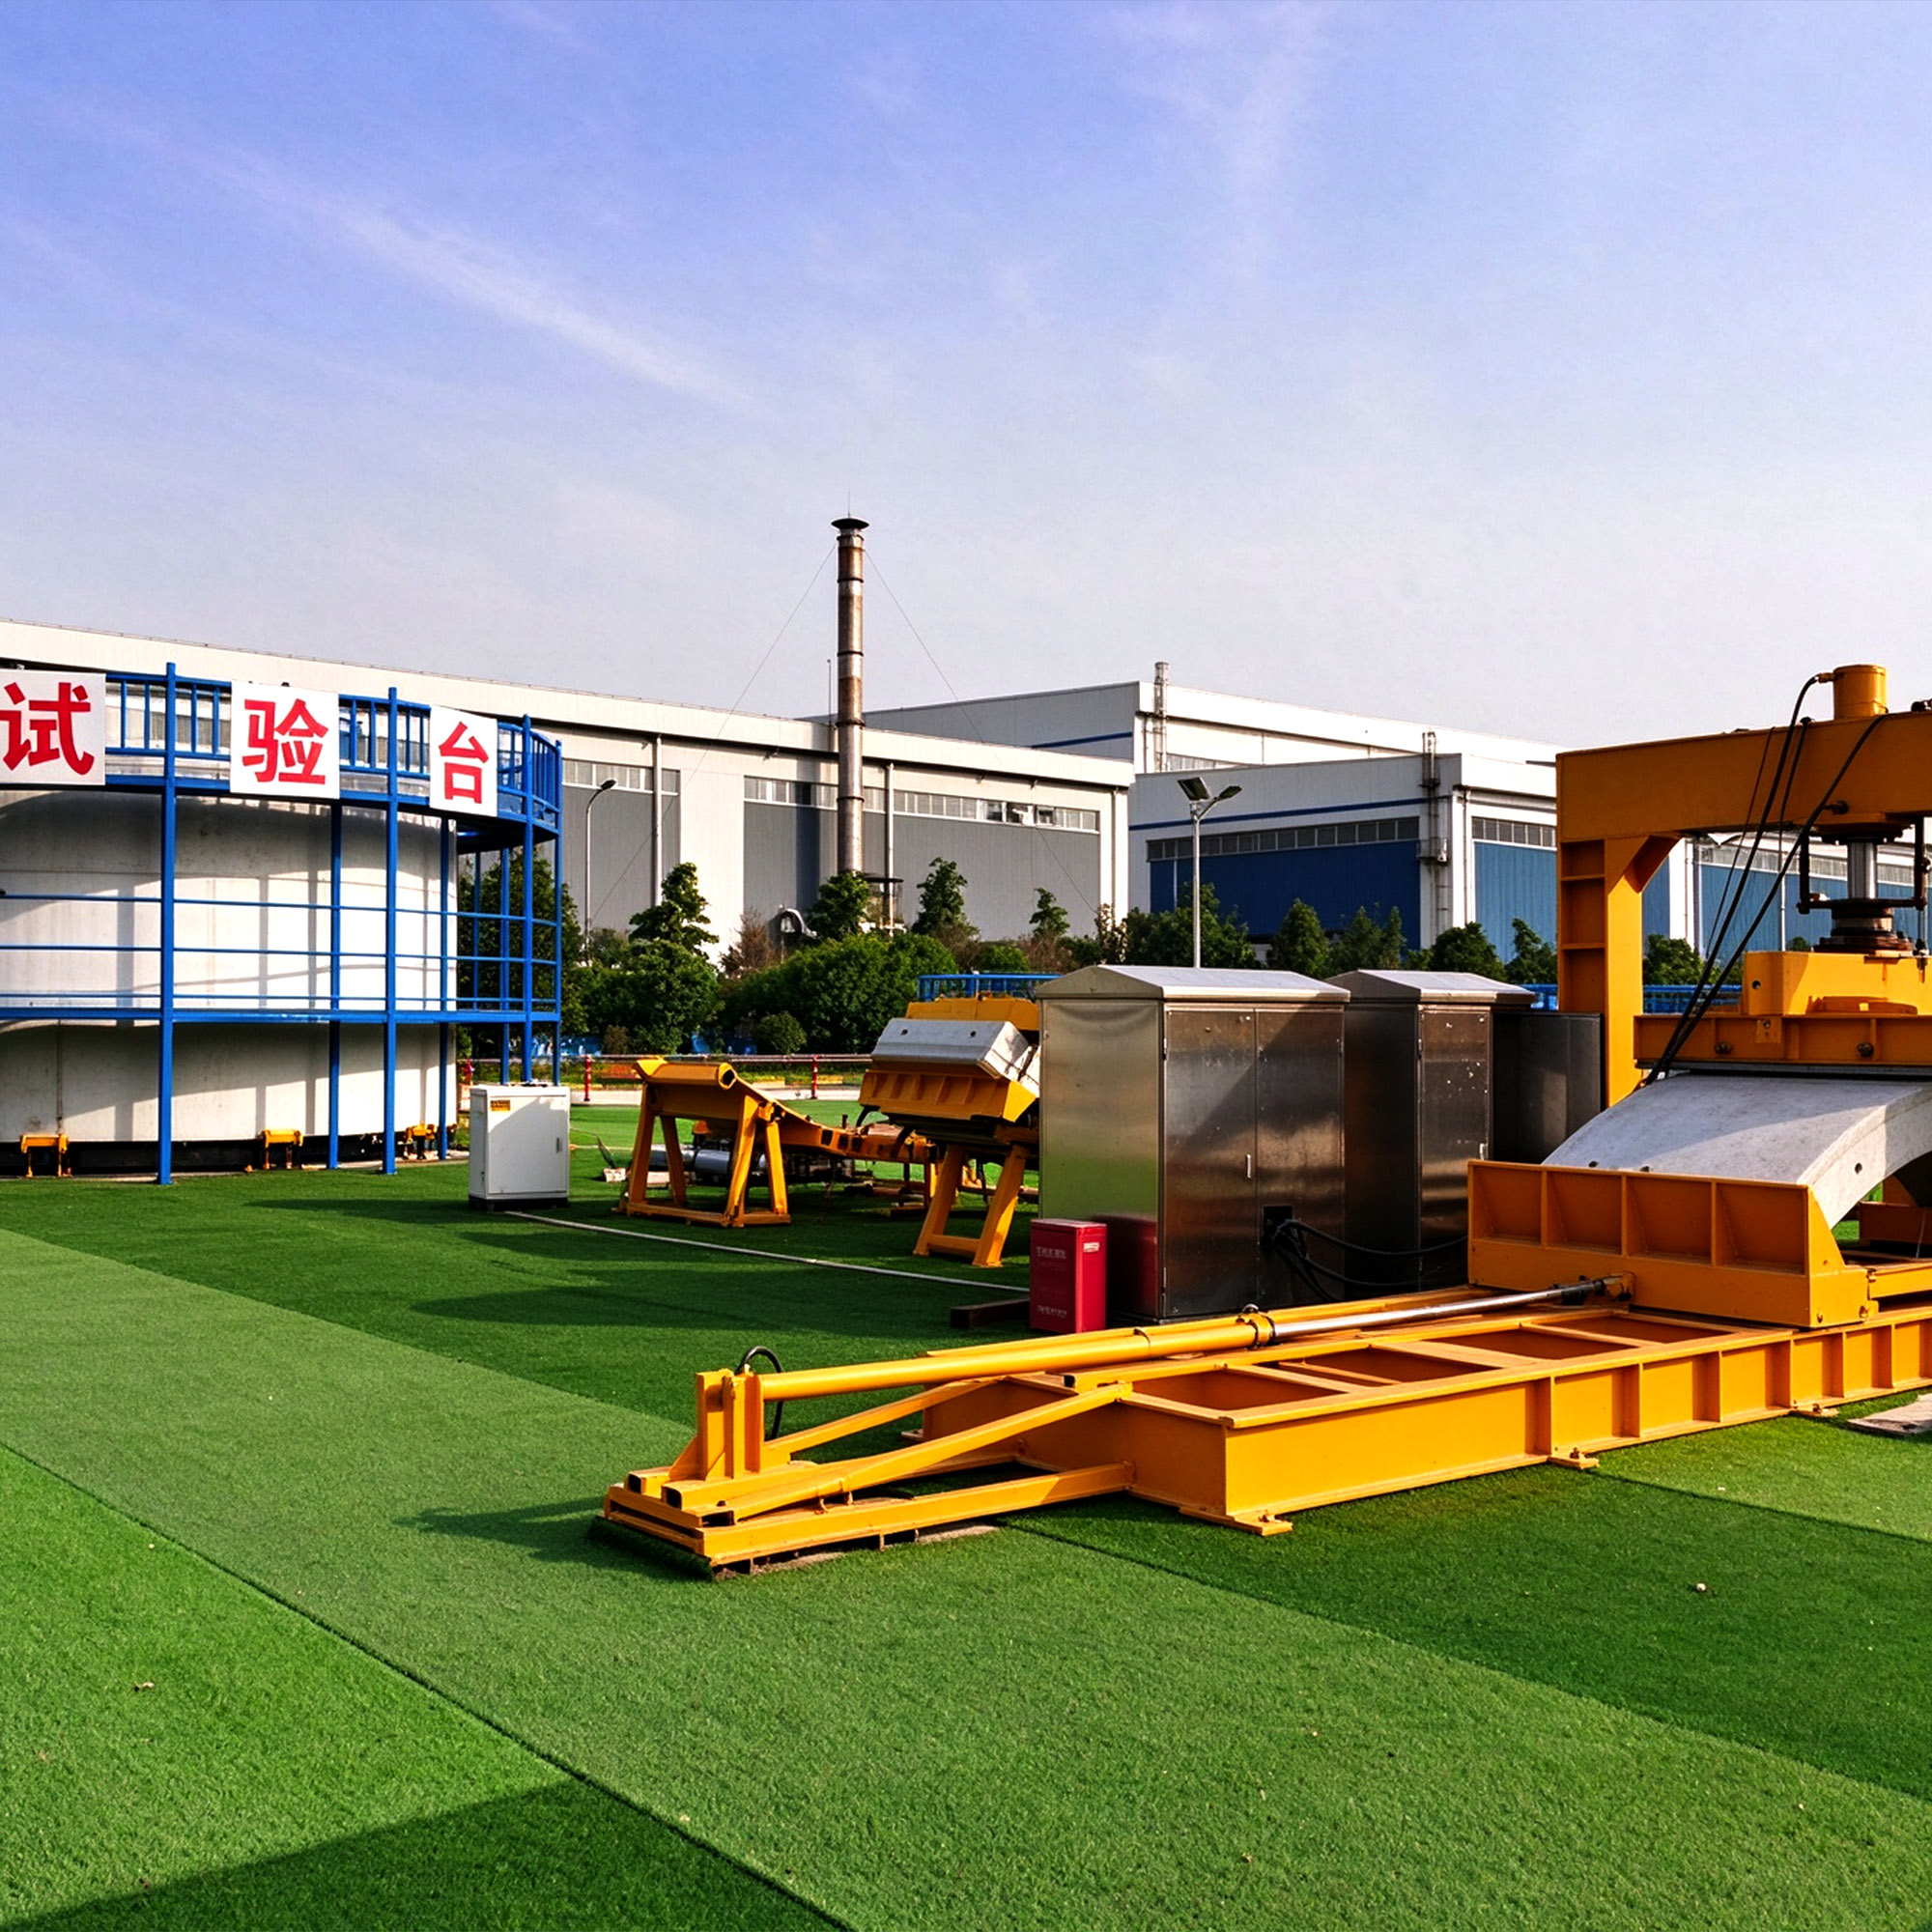
    对管片进行抗弯、抗渗、拉拔和拼装试验。

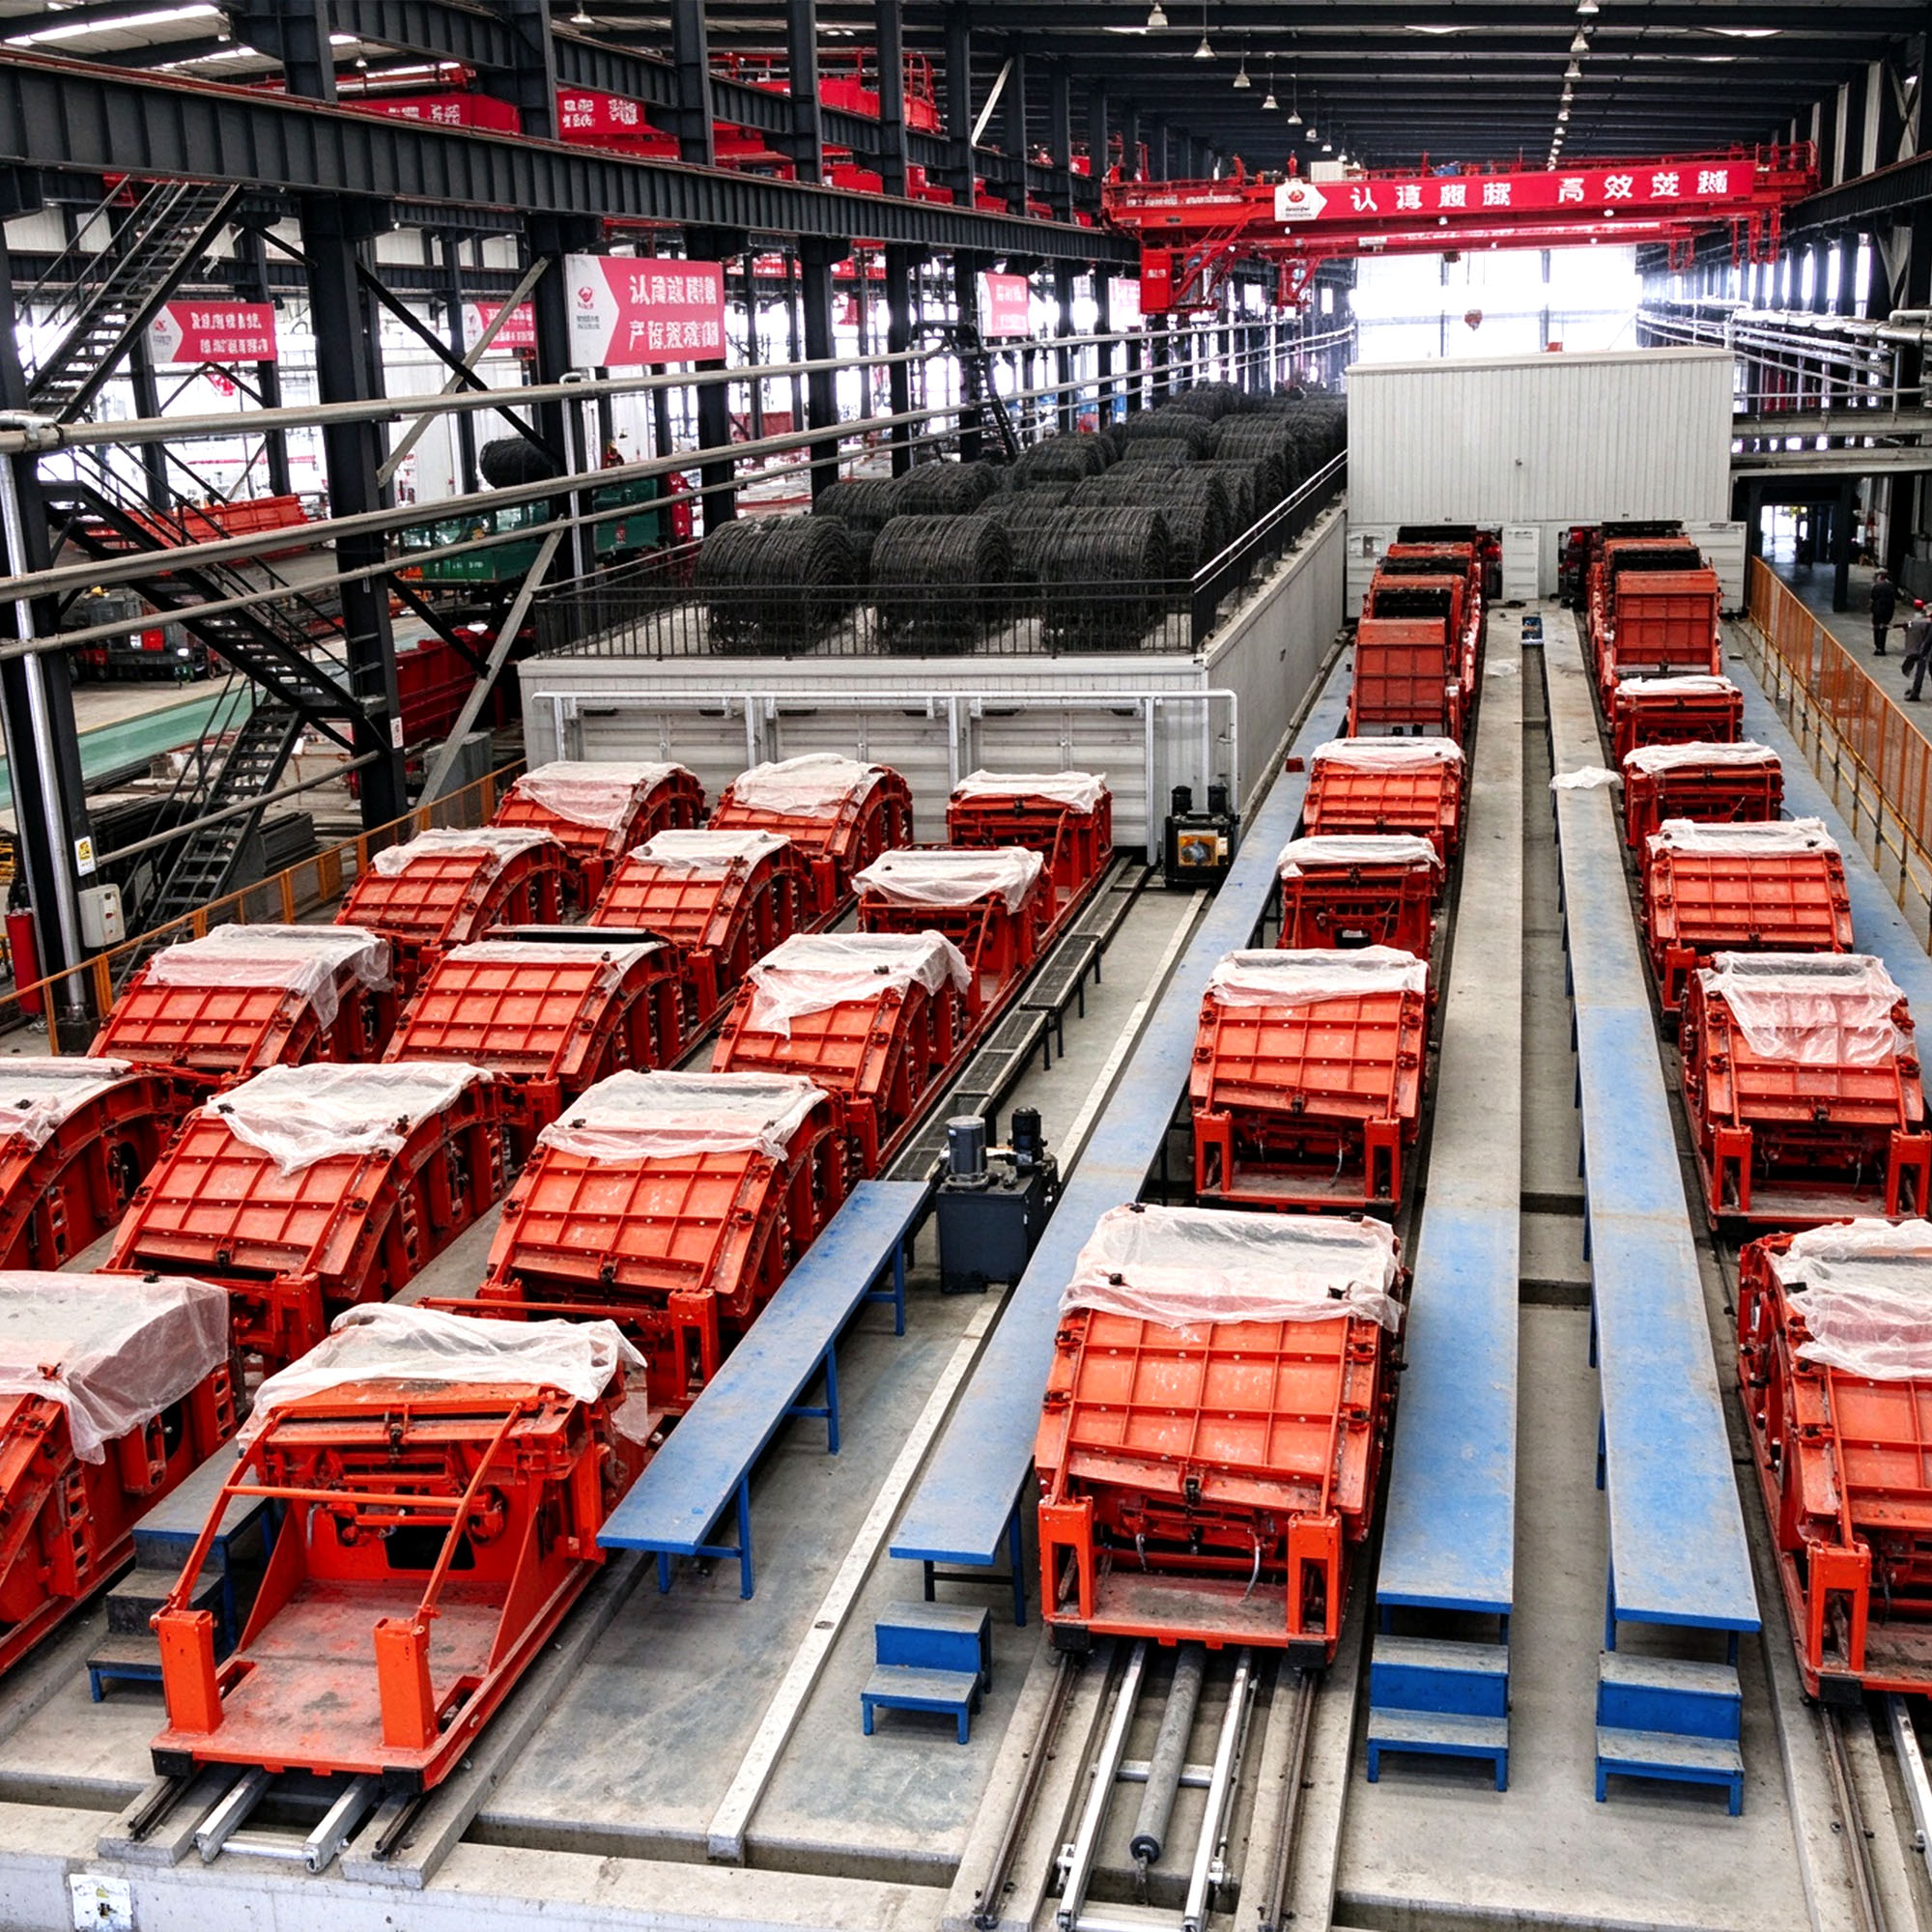
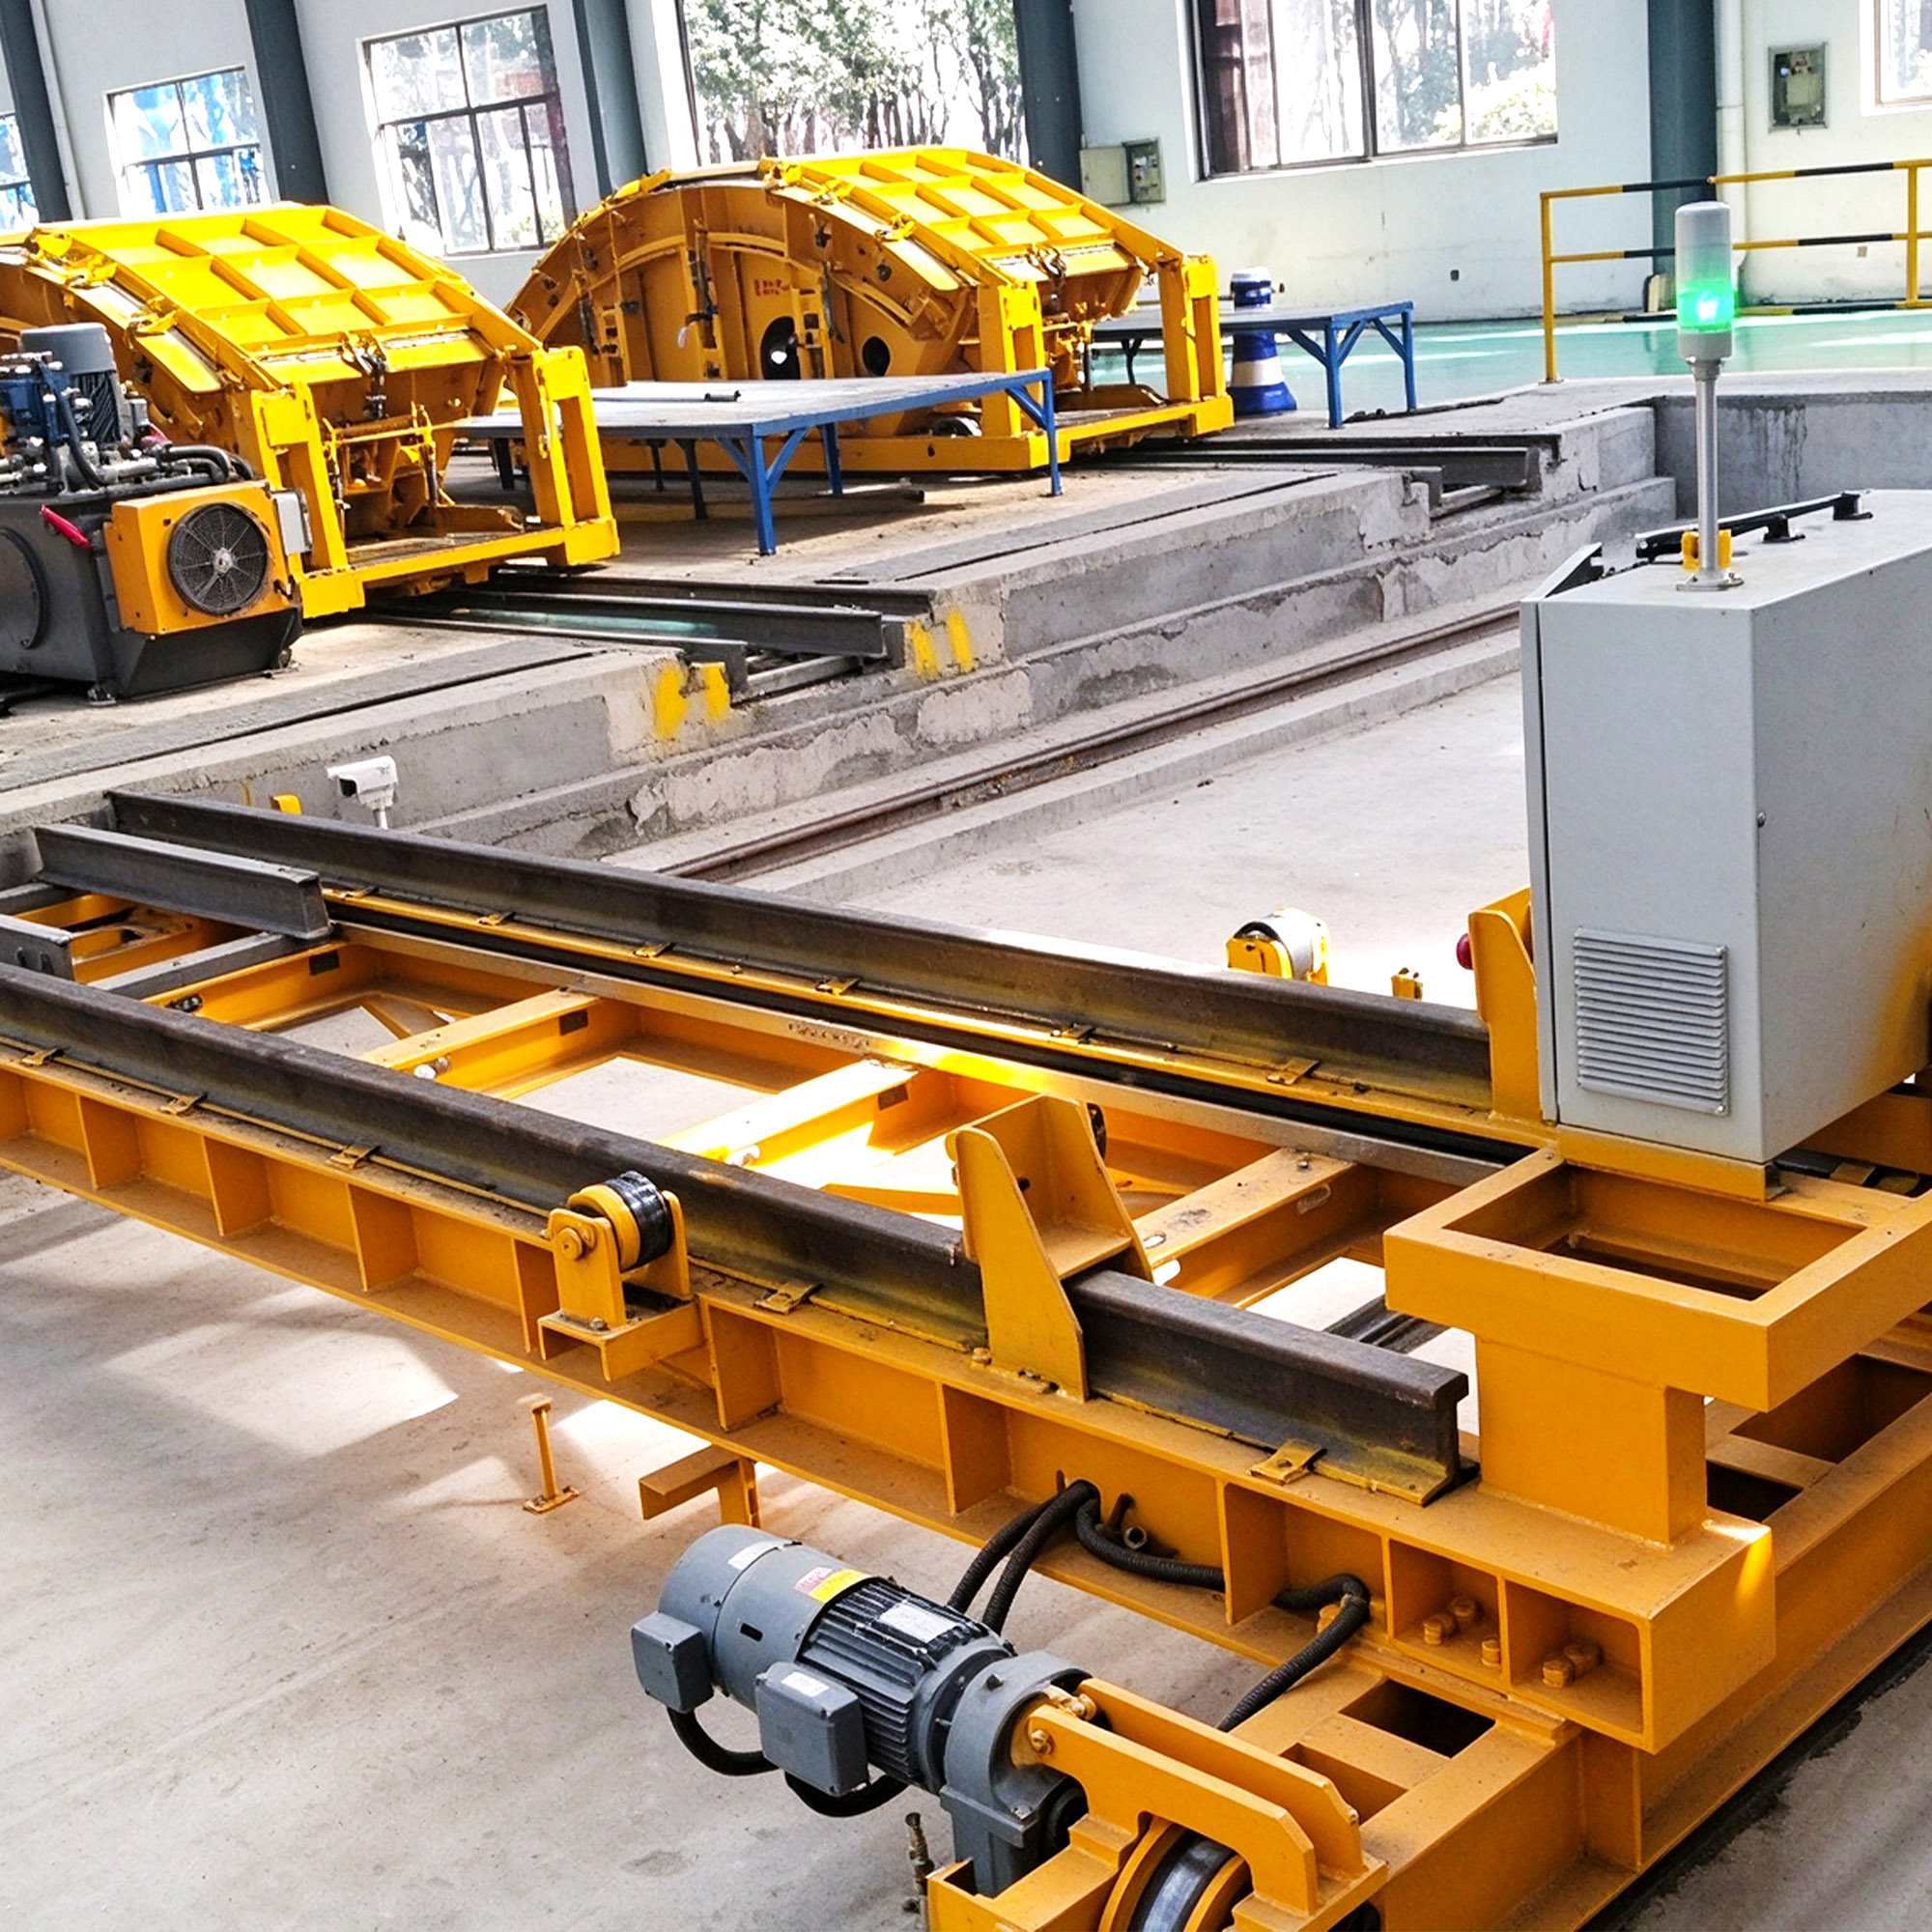
生产车间内的转运轨道与管片模具工位
生产车间内的转运轨道与管片模具工位。

物料搬运与机器人

转运重型模具,并自动完成重复模具作业

台车和 AGV 在各工位之间转运装载模具,智能机器人则完成模具周边重复性的搬运和表面处理。

智能机器人功能

  • 模具开合
  • 模具清理
  • 脱模剂喷涂
  • 表面处理

经核实的制造设备

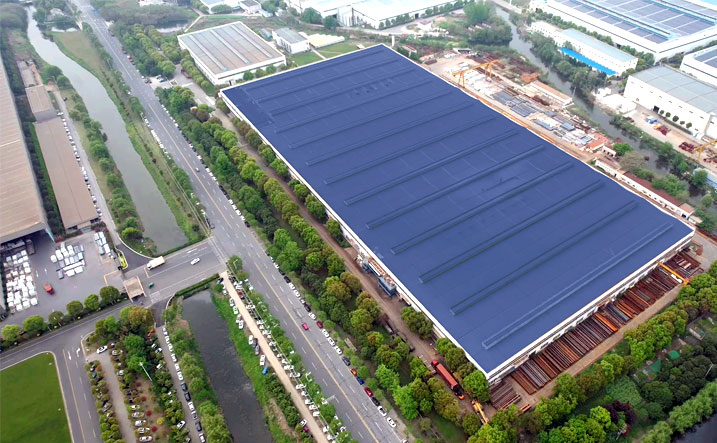
位于扬州的 20,000 平方米制造基地

模具和生产线设备在拥有四个车间跨、八条生产线的厂房内制造,并使用下方展示的加工、切割和装配设备。
厂房面积
20,000 m²
车间跨数
4
生产线数量
8
江苏丰和扬州制造基地航拍图
丰和工厂及蓝色屋顶生产厂房的航拍图。
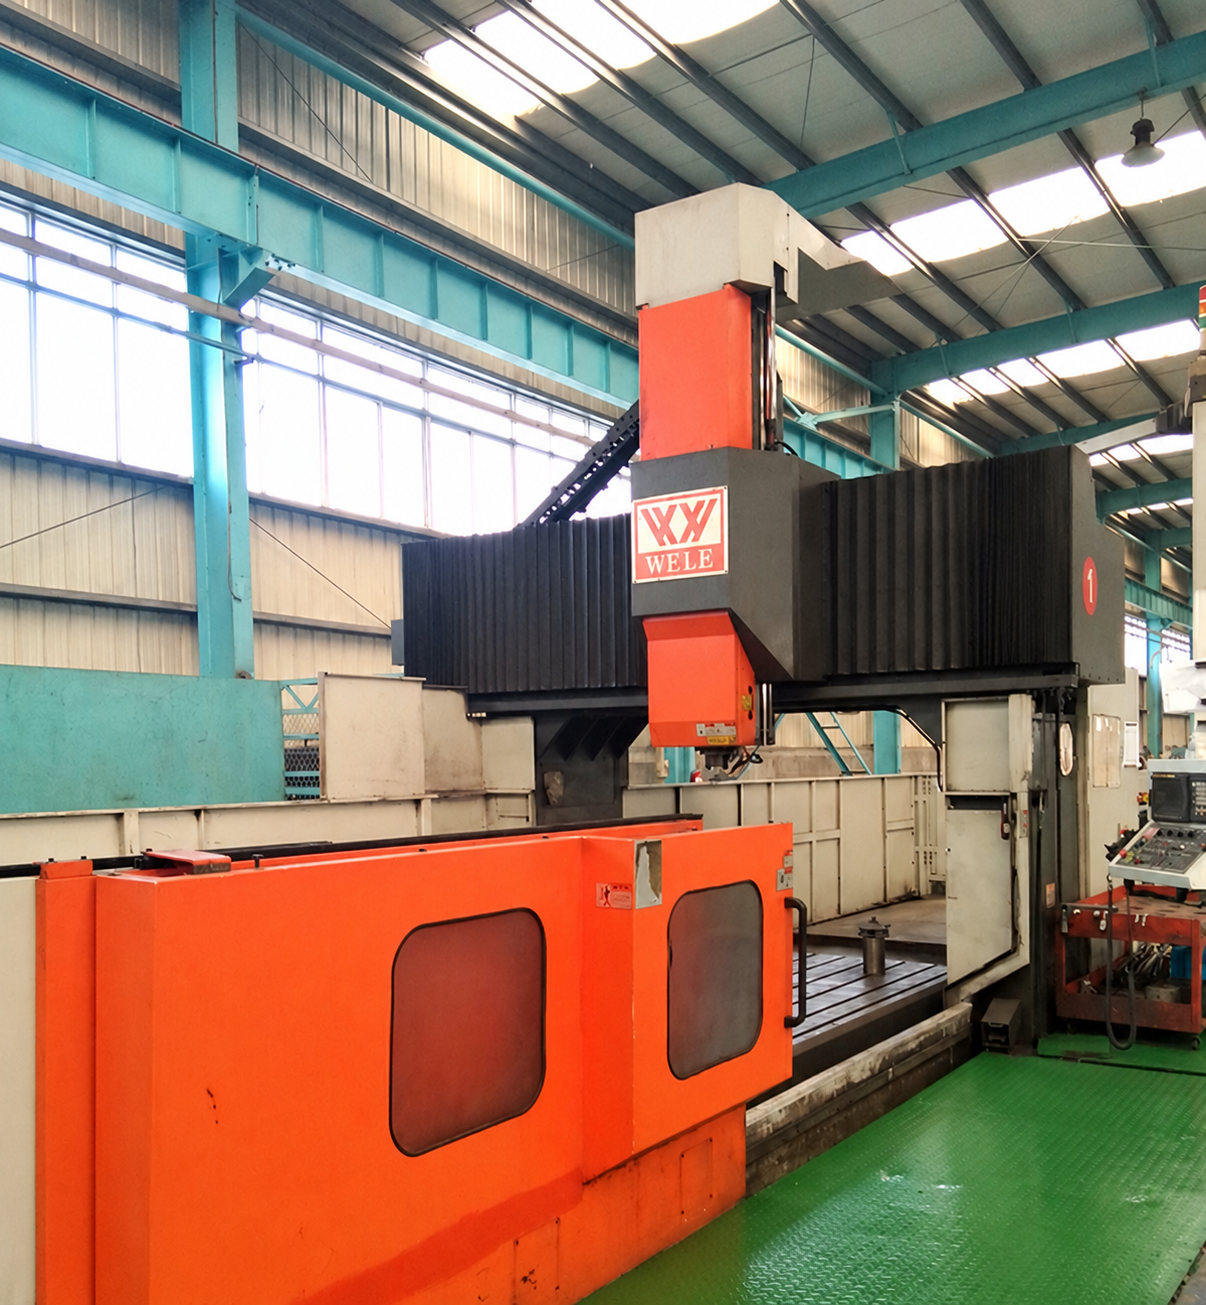
  • 橙色 6 米 CNC 龙门铣床

    6 米 CNC 龙门铣

    用于大型模具结构的龙门铣削。

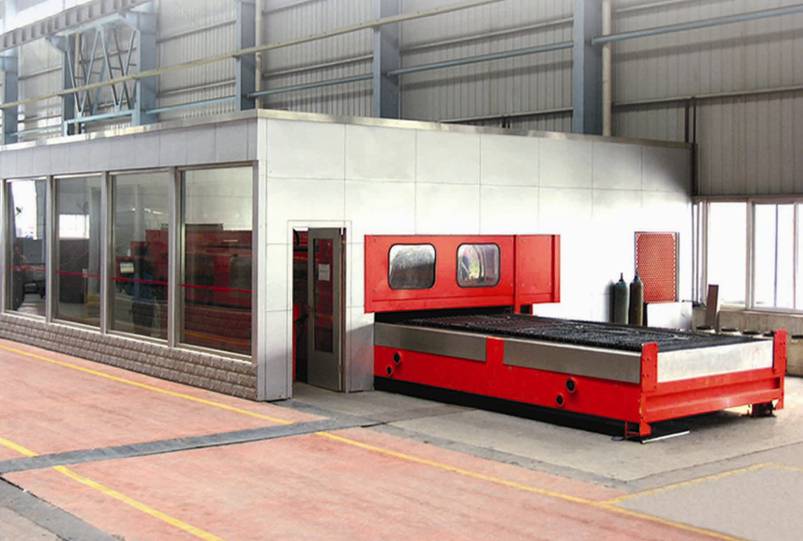
  • 封闭式激光切割设备

    激光切割

    封闭式工位内的激光切割设备。

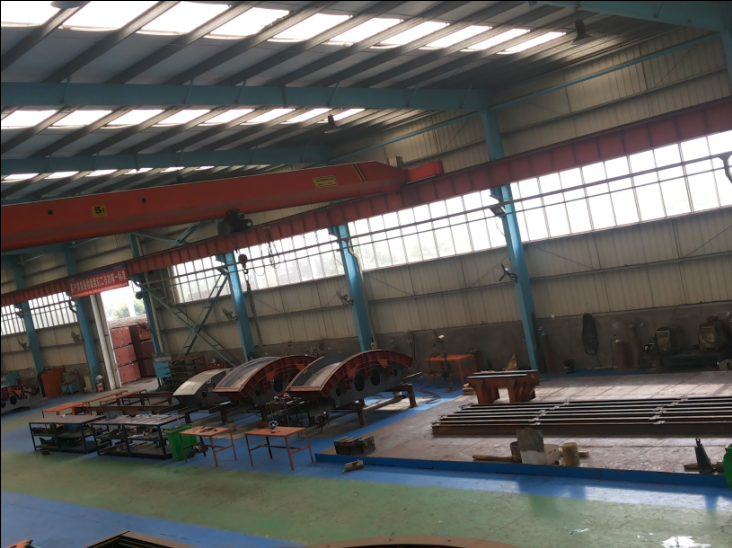
  • 配备桥式起重机的装配工位

    装配线

    配备桥式起重机的装配工位。

质量与 CE 文件

技术文件与产能记录

盾构管片模具已取得 CE 文件,同时可提供抗弯、抗渗、拉拔和三环拼装检测设备。

每月管片模具产能
30 套
每月生产线产能
2 条
历史最大订单
360 套
常规交付周期
60 天

数据来自公司记录;具体项目范围、数量和进度以正式报价文件为准。

CE 文件

丰和存档文件

产品
盾构管片模具
编号
CE-JF26042301-AL-MD
文件日期
2026-04-27 至 2031-04-26
盾构管片模具 CE 文件摘要;提交询价时可申请完整文件。

项目协作

从首份图纸到设备发运

为承包商和预制工厂规划团队提供清晰流程,明确各阶段需要提交的资料和预期成果。

  1. 步骤 01

    需求评审

    向工程师提供环径、管片图纸、工厂平面图和目标产能。

  2. 步骤 02

    技术方案

    根据工厂布局匹配模具、转运、机器人和检测设备范围。

  3. 步骤 03

    报价与范围确认

    以书面形式确认数量、起订量、规格选项和交付计划。

  4. 步骤 04

    生产制造

    在扬州工厂完成 CNC 加工、激光切割和装配。

  5. 步骤 05

    检验与发运

    发运前完成设备检查并准备出口文件。

向我们介绍您的隧道项目

请发送环径、设备范围和目标时间。我们的工程师会根据询价内容补充确认项目范围所需的信息。